

Made in Germany
Fräsen, erodieren, schleifen. Unter einem Dach.
Werkzeuge ab 0,10 mm, Bohrungen ab 0,03 mm, Erodierdraht ab 0,03 mm. Am selben Bauteil, im selben Haus gemessen.
Gefertigt fürunter anderem
Der Weg zwischen zwei Zulieferern ist der teuerste Teil der Fertigung.
Ein Bauteil, das gefräst, erodiert und geschliffen werden muss, sammelt bei getrennten Betrieben Liegezeiten ein. Jede Übergabe ist eine neue Aufspannung, ein neuer Nullpunkt, eine neue Fehlerquelle. Am Ende liegen drei Teilprotokolle vor, die niemand gegeneinander prüfen kann.
KORTE kombiniert Mikro-, Hochgeschwindigkeits- und Hartfräsen mit Draht- und Senkerodieren sowie Flach- und Koordinatenschleifen. Das Teil bleibt im Haus, bis es gemessen ist.
Was wir nicht selbst haben, etwa Oberflächenbehandlungen, läuft über einen festen Lieferantenpool. Termin, Maß und Dokumentation bleiben trotzdem bei uns.

Die Zahlen, nach denen Sie eigentlich suchen.
Wer prüft, ob ein Bauteil machbar ist, braucht keine Selbstbeschreibung, sondern Werte. Hier sind sie.
Zerspanungswerkzeuge in diesem Durchmesser erlauben Konturen, die sonst erodiert werden müssten.
Auf den KERN Bearbeitungszentren, gemessen und dokumentiert im eigenen Messraum.
Elektrochemisch abgetragen mit PEMTec, ohne prozessbedingten Elektrodenverschleiß.
Wird ein Bauteil nach Jahren geprüft, liegen die Werte von damals elektronisch vor.
- Tischlasten
- 50 bis 12.000 kg
- Verfahrwege bis
- 2.030 mm
- Arbeitsraum Drahterodieren
- 350 × 250 × 250 mm
- Erodierdraht ab
- Ø 0,03 mm
- Drehbearbeitung
- bis 5-achsig
- Datenschnittstellen
- STEP, IGES, STL, CATIA, DXF, DWG
- Protokollexport
- PDF, IGS, DXF, VDA
- Prüfarten
- taktil, optisch, attributiv
- Automatisierung
- mannlos, 24 Stunden
Sie schicken STEP, IGES, STL, CATIA, DXF oder DWG. Für den Anfang genügt eine Skizze mit dem kritischen Maß.
DIN EN ISO 9001:2015DIN EN ISO 14001:2015Nadcap
Geprüft für alle drei Standorte, Geltungsbereich Formen-, Werkzeugbau und Konstruktion. Zertifiziert durch die SZI, akkreditiert bei der DAkkS unter D-ZM-20010-01-00. Die Nadcap-Akkreditierung deckt die Arbeit für die Luft- und Raumfahrt ab.
Neun Verfahren, die sich am selben Teil ergänzen.
Jedes davon hat eine eigene Seite mit Maschinen, Grenzen und Anwendungen.

HSC-, Mikro- und Hartfräsen
ab Ø 0,10 mm, Bohrung Ø 0,03 mm

Drahterodieren
Draht ab Ø 0,03 mm, 2 Standorte

Senkerodieren
palettiert, mannlos

ECM und PECM Erodieren
Ra ≤ 0,05 µm, kein Elektrodenverschleiß

Messtechnik
10 Jahre Archiv, taktil, optisch, attributiv

Präzision Hartdrehen
bis 5-achsig, Serie möglich

Schleifen
HM-Werkzeuge

Konstruktion, CAD und CAM
STEP, IGES, STL, CATIA, DXF, DWG

Gravieren und Lasergravieren
seit 1952, 3D-Laserabtrag
Teile, für die der Prozess erst entwickelt werden musste.
Für jedes dieser Bauteile hat KORTE den Zerspanungsprozess neu entwickelt. Das ist der eigentliche Auftrag: nicht ein Teil fertigen, sondern einen Weg finden, es zu fertigen.


Können wir Sie bei der Umsetzung eines Teils unterstützen? Zeichnung an unsere Spezialisten schicken
Wo unsere Teile landen.
Sechs Branchen mit sehr verschiedenen Prüfvorschriften. Die schärfste davon bestimmt, wie wir alle anderen fertigen.
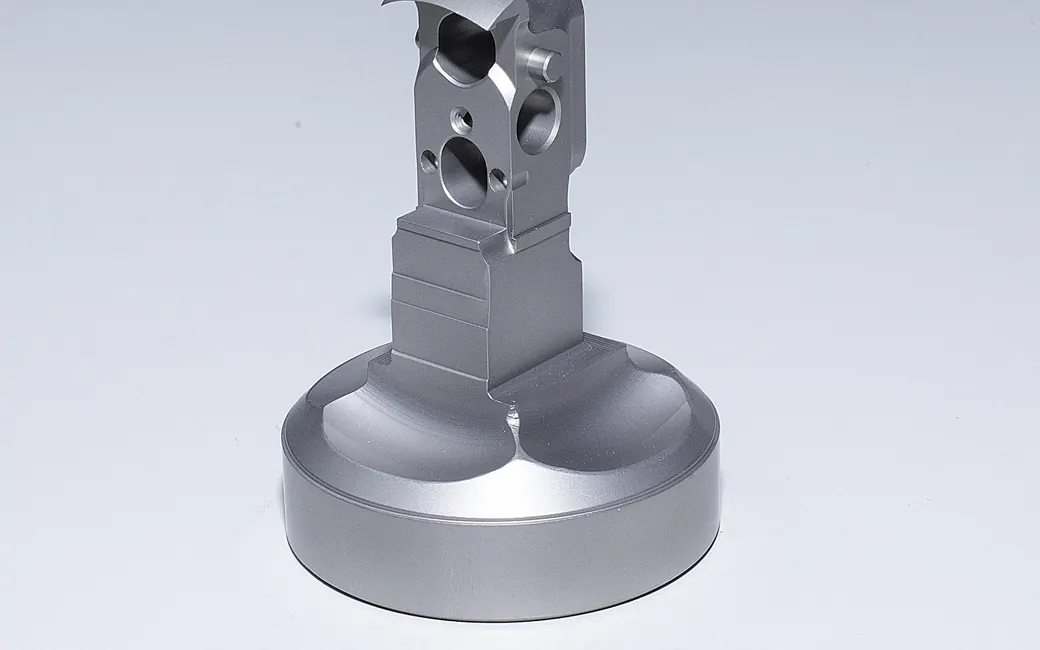
Werkzeugbau und Umformwerkzeuge
Kalt- und Warmumformung sowie Hydroforming. Formen, Werkzeugbau und Konstruktion ist der Geltungsbereich unserer ISO-9001-Zertifizierung, nicht ein Nebengeschäft.
Zur Branche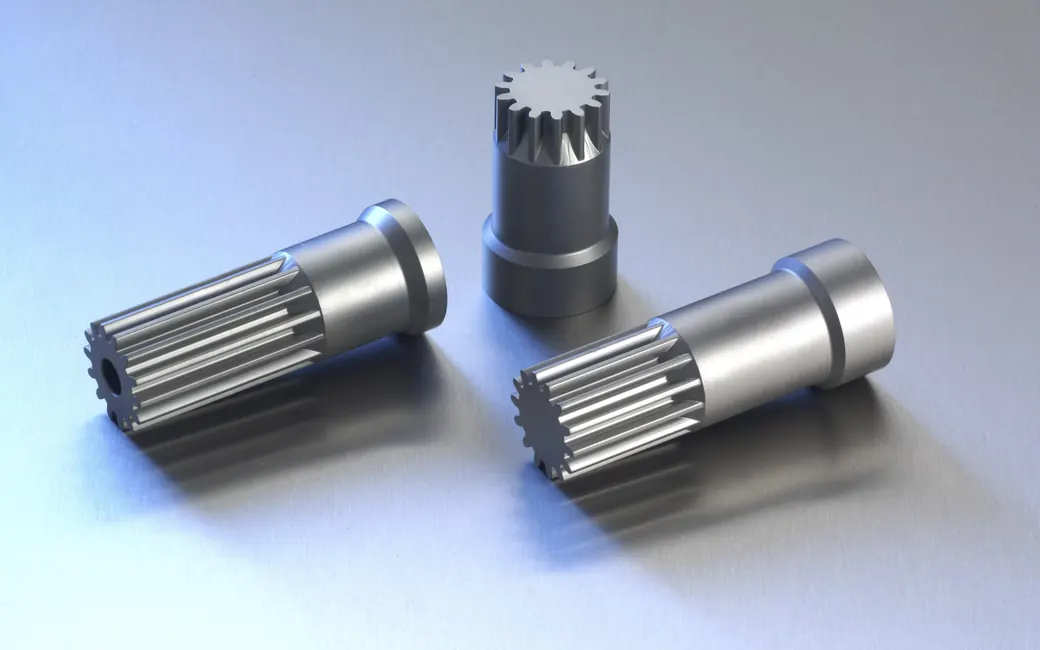
Automotive und Elektromobilität
Kombinierte Fertigungsprozesse für Bauteile, die in Serie gehen, einschließlich der Bereiche, die erst mit der Elektromobilität dazugekommen sind.
Zur Branche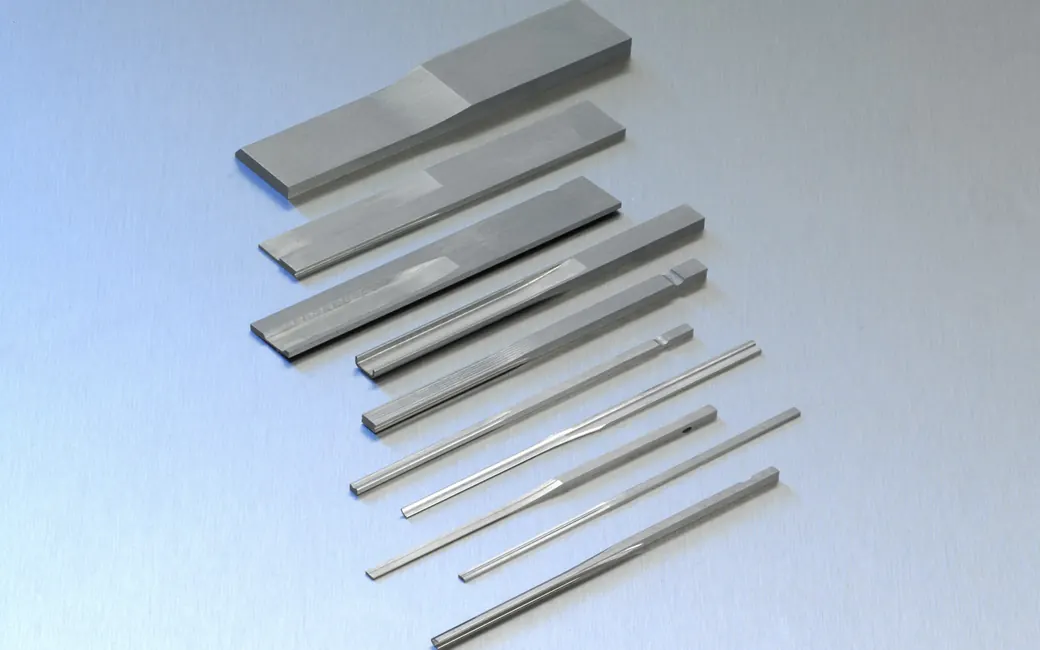
Mikromechanik
Dimensionen, die vor wenigen Jahren nicht zu fertigen waren. Bohrungen ab 0,03 mm, Werkzeuge ab 0,10 mm, geprüft im eigenen Messraum.
Zur Branche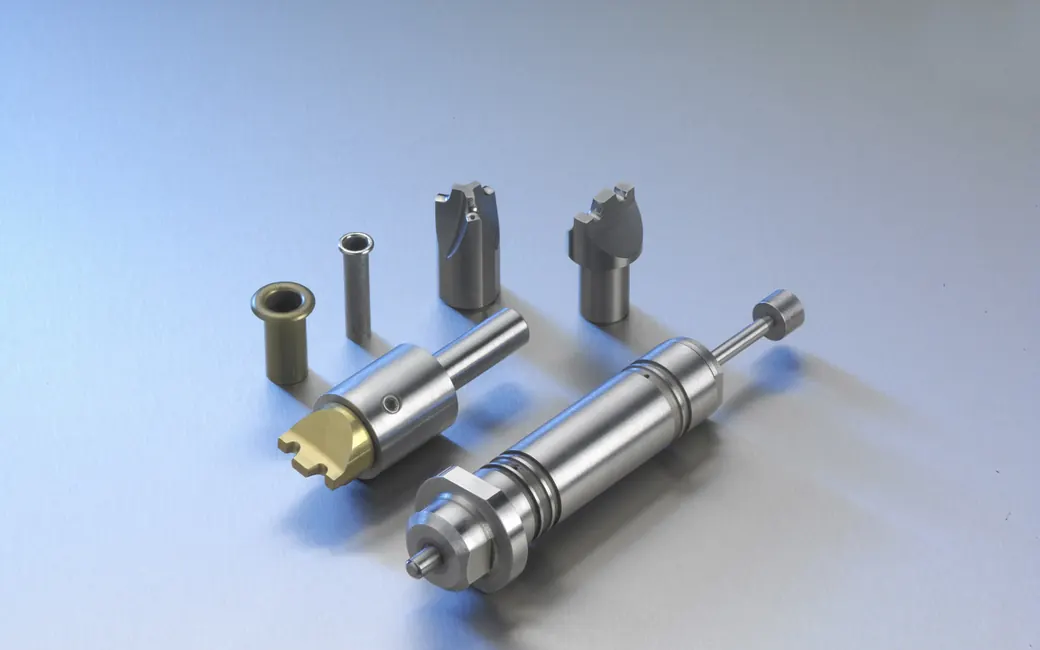
Medizin- und Dentaltechnik
Seit Jahren Lieferant für medizintechnische Produkte, inzwischen auch für die Dentaltechnik. Die Dokumentationspflichten dieser Branche haben unsere Messtechnik geprägt.
Zur Branche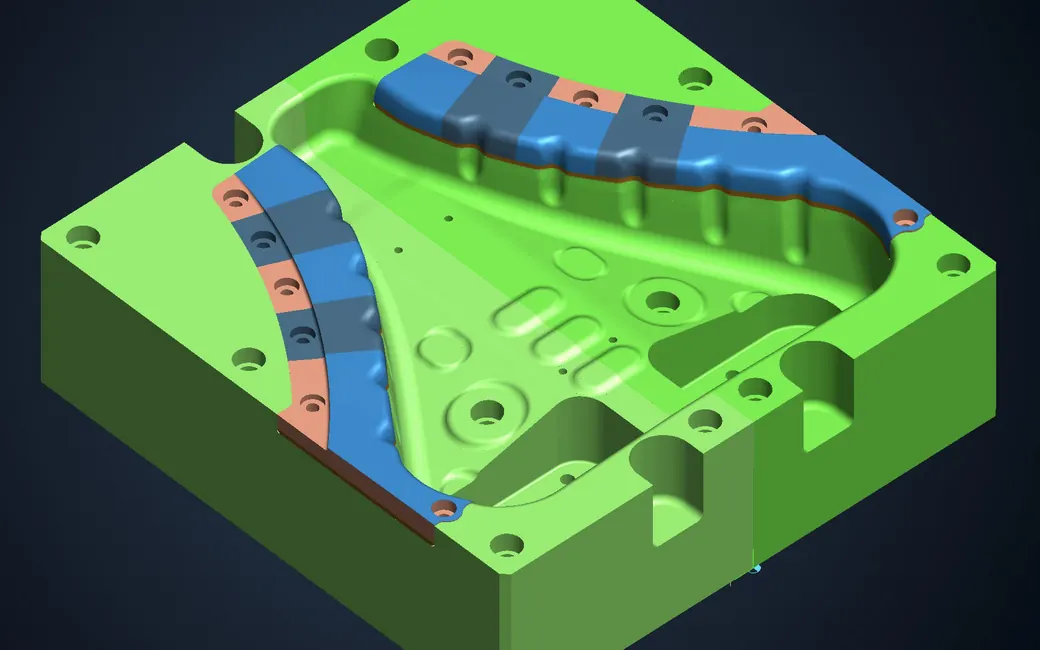
Kunststoff
Der Märkische Kreis ist ein Zentrum der Kunststoffverarbeitung. Aus langjährigen Kooperationen in der Region wissen wir, worauf es bei Formeinsätzen ankommt.
Zur Branche
Beschriftungswerkzeuge und Schmuck
Über 70 Jahre Erfahrung mit Beschriftungswerkzeugen jeder Art. Das Graveurhandwerk ist im Haus geblieben, auch nachdem die Maschinen es übernehmen konnten.
Zur BrancheWas an drei Standorten in Plettenberg steht.
KERN Mikrobearbeitungszentren, DECKEL MAHO, Agie Drahterodieren, Charmilles Senkerodieren mit EROWA-Palettierung, Hembrug Hartdrehen und eine PEMTec für das elektrochemische Abtragen. Tischlasten von 50 bis 12.000 kg, Verfahrwege bis 2.030 mm.
Was davon Ihr Bauteil braucht, entscheidet die Geometrie. Die vollständige Liste mit Arbeitsräumen und Messtechnik steht im Maschinenpark.

Ein Teil ist fertig, wenn es gemessen ist.
Die Messtechnik wird vor der Fertigung eingeplant, nicht danach. Kritische Prozesse werden laufend überwacht statt am Ende geprüft.
Prävention statt Nachprüfung
Fehlermöglichkeitsanalyse und statistische Prozesslenkung greifen, bevor der erste Span fällt. Geprüft wird danach trotzdem.
Taktil, optisch, attributiv
MITUTOYO Koordinatenmessmaschinen in 3D, KEYENCE Bildmesstechnik in 2D, geschulte Prüfung unter dem Mikroskop.
Messdaten bleiben abrufbar
Alle Messdokumente liegen zehn Jahre elektronisch vor. Wird ein Bauteil nach acht Jahren geprüft, liegen die Werte von damals vor.
Von der Zeichnung zum Messprotokoll.
Fünf Schritte, und Sie erklären das Bauteil genau einmal.
Anfrage
Sie schicken die Zeichnung als STEP, IGES, STL, CATIA, DXF oder DWG. Für den Anfang genügt eine Skizze mit dem kritischen Maß. Liegt nur ein Bauteil vor, digitalisieren wir es.
Machbarkeit
Wir prüfen Geometrie, Toleranzen und Werkstoff und sagen, mit welcher Verfahrenskombination das Teil entsteht. Wenn etwas nicht geht, hören Sie das zuerst und nicht am Liefertermin.
Prozessentwicklung
Für Bauteile ohne Vorbild legen wir Verfahrensfolge, Aufspannung, Werkzeuge und Automatisierung fest. Diese Arbeit steckt in jedem Werkstück auf dieser Seite.
Fertigung
Kombiniert an drei Standorten, mit Automatisierungseinrichtungen, die nachts und am Wochenende weiterlaufen. Kritische Prozesse werden dabei messtechnisch überwacht.
Prüfung und Lieferung
Messprotokoll zum Bauteil, auf Wunsch als Soll-Ist-, Kontur- oder Flächenvergleich. Die Messdaten bleiben zehn Jahre abrufbar.
Was Einkauf und Konstruktion zuerst fragen.
Wie klein können Bohrungen und Konturen werden?
Gefräst wird mit Zerspanungswerkzeugen ab 0,10 mm Durchmesser, gebohrt ab 0,03 mm. Beim Mikro-Drahterodieren arbeiten wir mit Dünndrähten ab 0,03 mm. Für feinste Oberflächenstrukturen liefert das elektrochemische Abtragen ein Mikrofinish bis Ra 0,05 µm, ohne prozessbedingten Elektrodenverschleiß.
Fertigen Sie Einzelteile oder Serien?
Beides. Für Einzelteile und Prototypen entwickeln wir den Zerspanungsprozess auf Kundenwunsch. In der Dreherei steht von der konventionellen bis zur 5-achsigen Bearbeitung auch größere Serie im Programm.
Welche Dateiformate nehmen Sie an?
STEP, IGES, STL, CATIA, DXF und DWG. Wenn keine verwertbaren Daten existieren, führen wir die Flächen über Digitalisierung und Flächenrückführung zurück und arbeiten von dort weiter.
Bekommen wir ein Messprotokoll zum Bauteil?
Ja. Geprüft wird taktil in 3D auf MITUTOYO Koordinatenmessmaschinen, optisch in 2D mit KEYENCE Bildmesstechnik und attributiv unter dem Mikroskop. Soll-Ist-Vergleich, Konturvergleich und Flächenvergleich werden als PDF, IGS, DXF oder VDA exportiert. Alle Messdokumente liegen zehn Jahre elektronisch vor.
Welche Zertifizierungen hat KORTE?
DIN EN ISO 9001:2015 mit dem Geltungsbereich Formen, Werkzeugbau und Konstruktion, DIN EN ISO 14001:2015 für das Umweltmanagement sowie eine Nadcap-Zertifizierung.
Übernehmen Sie auch Verfahren, die Sie nicht selbst haben?
Ja. Oberflächenbehandlungen und ergänzende Fertigungsverfahren laufen über einen festen Lieferantenpool. Termin, Maß und Dokumentation verantwortet KORTE.
Wo fertigt KORTE?
An drei Standorten in Plettenberg im Märkischen Kreis. Am groten Hof 4 mit Zentrale und Verwaltung, dazu Bannewerthstraße 28 und Ernst E. Fastenrath Straße 1.
Ein Teil, das nirgends machbar war.
Genau die Anfragen sind hier richtig. Für jedes Werkstück auf dieser Seite wurde der Prozess erst entwickelt.